


Laserschweißmaschineist flexibel einsetzbar, weit verbreitet und ein äußerst gefragtes industrielles Verarbeitungswerkzeug. Laserschweißen wird meist zum Schweißen von Metallwerkstoffen eingesetzt. Das Laserschweißgerät strahlt hochintensive Laserstrahlen auf die Metalloberfläche, um das Schmelzen des Metalls und die anschließende Abkühlung und Erstarrung zu fördern.Im Vergleich zu herkömmlichen SchweißgerätenLaserschweißmaschinen bieten die Vorteile einer hohen Bearbeitungsqualität, einer geringen Verformung und einer doppelten Effizienz. Um bessere Schweißergebnisse zu erzielen, reduzieren Sie die thermische Belastung und sorgen für Festigkeit und Härte. Nehmen wir als Beispiel das elektromechanische Laserschweißgerät Maichuang, um die Faktoren vorzustellen, die die Wirkung der Laserschweißbearbeitung beeinflussen.
Die Materialstärke bestimmt, wie viel Leistung das Laserschweißgerät aufwenden muss. Wenn beim Laserschweißen die Ausgangsleistung zu groß oder zu klein ist, hat dies einen gewissen Einfluss auf die Eindringwirkung.
Die Lichtleistung hat einen sehr großen Einfluss auf die Dicke des Blechs und beeinflusst nicht nur das Erscheinungsbild der Qualität, sondern auch die mechanischen Eigenschaften unseres Schweißprozesses. Daher wird empfohlen, bei der Inbetriebnahme Priorität zu haben Bestätigung des effektiven Leistungsbereichs, um den Parameter besser abzustimmen.
Die Brennweite bezieht sich auf den Abstand von der Oberfläche des Materials bis zum kleinsten Punkt des fokussierten Laserstrahls beim Schweißen, da der Laserfokus in der Mitte des Punktes liegt, die Leistungsdichte zu hoch ist und es leicht zu einer Verdampfung kommt Löcher, die den Laserfokus verlassen, ist die Leistungsdichteverteilung relativ gleichmäßig. Daher müssen wir beim Schweißen den Abstand vom Brennpunkt zur Materialoberfläche ändern (dieser Abstand wird auch Defokusbetrag genannt), um einen besseren Schweißeffekt zu erzielen. Der Grad der Defokussierung kann die Leistungsdichte und den Lichtfleck verändern, was einen großen Einfluss auf die Schweißqualität hat. einen gewissen Einfluss haben.
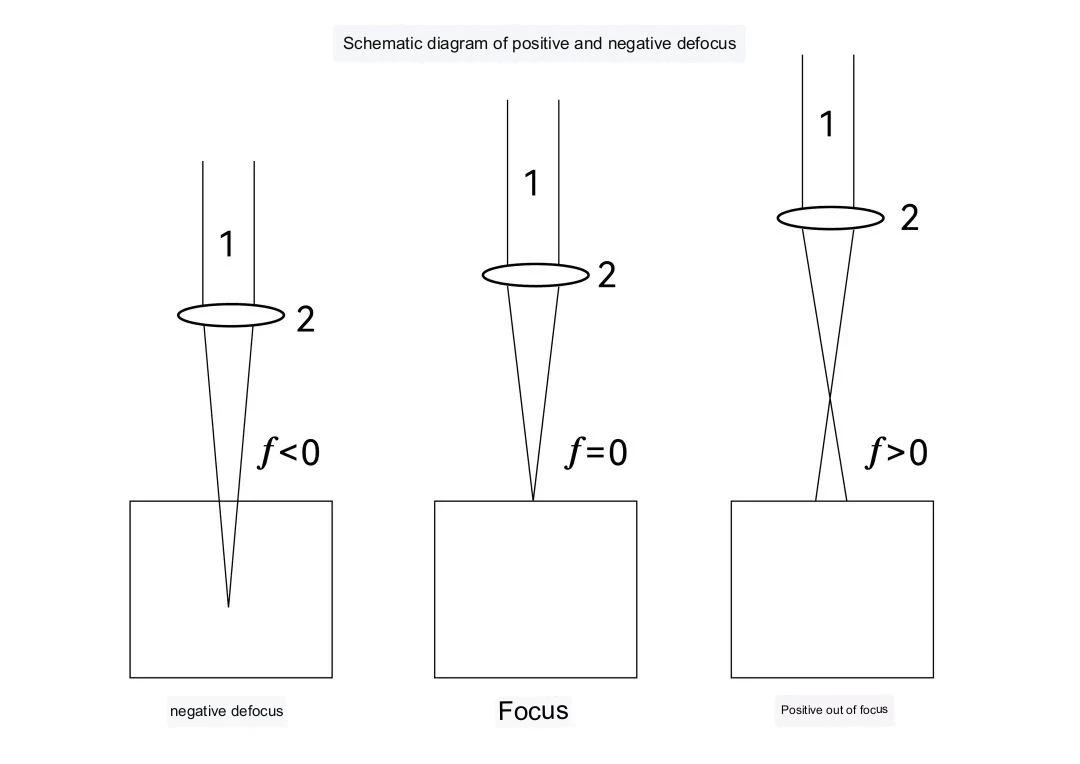
Das Ausmaß der Defokussierung wird weiter in positive und negative Defokussierung unterteilt. Bei positiver Defokussierung nimmt die Schmelztiefe ab, die Schmelzbreite nimmt leicht zu und die Schweißspritzer nehmen ab; Bei Verwendung einer negativen Defokussierung erhöht sich die Schmelztiefe, die Schmelzbreite nimmt leicht zu und die Schweißspritzer nehmen ab; und wenn das Ausmaß der Defokussierung F=0 (positiver Fokus) zunimmt, erhöht sich die Laserleistungsdichte und es treten Schweißspritzer auf. In der Praxis ist beim Schweißen dünner Platten die Schmelztiefe gering und für eine positive Defokussierung geeignet. Die Schmelztiefe ist größer, die Verwendung einer negativen Defokussierung (wenn der Fokus zu weit entfernt ist, ist der Effekt nicht offensichtlich und die Energie wird leichter verteilt).
Die Breite ist die spezifizierte Breite des Laserstrahls, der durch Hin- und Herreflektieren mit einer bestimmten Geschwindigkeit auf einer Reflektorfolie mit einem bestimmten Drehwinkel entsteht. Wenn die Breite klein ist, wird eine konzentrierte Laserenergie mit hoher Dichte erhalten; Wenn die Breite groß ist, wird Laserenergie über eine große Fläche erhalten.

2 mm Edelstahl. Verschiedene Breiteneffekte
Die Schweißnahtbreite wirkt sich direkt auf die Schweißeigenschaften aus und führt zu bestimmten Änderungen im Verhältnis von Tiefe zu Breite. Bei konstanter Geschwindigkeit und Schwungfrequenz verringern sich bei einer Verringerung der Breite die Schweißnahtbreite und die Erwärmungsfläche der Materialoberfläche, die Schmelztiefe nimmt zu und die Schweißleistung ist stabil. Wenn die Breite zunimmt, nehmen die Schweißnahtbreite und die Wärmefläche der Materialoberfläche zu, die Energieverteilung wird nicht konzentriert und die Schmelztiefe nimmt ab. Bei dicken Materialien ist die Schweißleistung umso besser, je besser das Verhältnis von Tiefe zu Breite ist.

5 mm Kohlenstoffstahl
Die Frequenz beeinflusst hauptsächlich das Aussehen und die Form der Schweißnaht sowie die Qualität der Schweißnaht. Bei konstanter Geschwindigkeit nimmt die Laserfrequenz ab, die Überlappungsrate des Schweißpunktes nimmt ab und die Oberfläche der Schweißnaht wird relativ rau; Ist die Laserfrequenz zu groß, kann es zudem leicht zu Schweißschlacke- oder Schweißdurchdringungsproblemen kommen. Im Schweißprozess können Sie je nach verarbeitetem Material und Schweißanforderungen die geeignete Schweißfrequenz wählen, um eine bestimmte Überlappungsrate sicherzustellen und die Schweißnaht glatter und sauberer zu machen.
Am Beispiel des handgehaltenen Laserschweißgeräts von Maicron ist die Form der Schweißnaht sauber und die Eindringwirkung der Schweißnaht gering, wenn die Oszillationsfrequenz 20 Hz beträgt. Durch eine geeignete Oszillationsfrequenz können gute Schweißergebnisse erzielt werden. Wenn beim Schweißprozess keine besonderen Anforderungen an Aussehen und Leistung bestehen, empfehlen wir bei Verwendung unseres Laserschweißgeräts, dass der Frequenzbereich auf 14 Hz-20 Hz eingestellt werden kann.
Was die Geschwindigkeit angeht, führt das Hochgeschwindigkeitsschweißen zu einer geringeren Schweißtiefe. Im Allgemeinen wird beim Schweißen dünner Bleche oder bei besserer Leistung des Materials die Verwendung von Hochgeschwindigkeitsschweißen empfohlen und umgekehrt. Beim Schweißprozess wirkt sich die Geschwindigkeit auch auf die Ästhetik der Schweißnaht aus. Beim Schweißen mit niedriger Geschwindigkeit besteht die Gefahr eines Zusammenbruchs. Beim Schweißen mit hoher Geschwindigkeit ist die Schweißnaht nicht flach.
Darüber hinaus wird die Wirkung des Laserschweißens auch durch verschiedene Faktoren wie Gas, Materialabsorption und Wellenform beeinflusst. Im konkreten Schweißfall können wir die Hauptparameter des Laserschweißens flexibel an die Bearbeitungsanforderungen anpassen und mehrfach testen, um bessere Schweißergebnisse zu erzielen.
Mit der Laserschweißtechnologie hergestellte Teile und Komponenten können nicht nur die hervorragende Leistung des Anwendungsbereichs erfüllen, sondern auch die Produktionseffizienz erheblich verbessern. Im Vergleich zur herkömmlichen Schweißtechnologie sind die anfänglichen Investitionskosten für das Laserschweißen höher, aber der Schweißeffekt kann nicht ignoriert werden. Die allmähliche Reifung vonLaserschweißtechnikwird mehr Möglichkeiten für Innovation und Modernisierung im industriellen Bereich bringen.


