


Beim Laserschneiden wird ein Laserstrahl auf das zu schneidende Material gerichtet, wodurch sich das Material erhitzt, schmilzt und verdampft. Anschließend wird das geschmolzene Material mithilfe von Hochdruckgas weggeblasen, sodass ein Loch entsteht. Anschließend bewegt sich der Strahl über das Material, wodurch durch das Loch ein kontinuierlicher Schlitz entsteht.
Bei der allgemeinen thermischen Schneidtechnologie muss, außer in einigen Fällen, in denen an der Plattenkante begonnen werden kann, in den meisten Fällen ein kleines Loch in die Platte gebohrt werden, und der Schnitt beginnt dann bei diesem kleinen Loch.
Prinzip der Laserperforation
Das Grundprinzip der Laserperforation ist: Wenn ein Laserstrahl einer bestimmten Energie auf die Oberfläche einer Metallplatte gerichtet wird, schmilzt die vom Metall absorbierte Energie zusätzlich zu einem Teil, der reflektiert wird, das Metall und bildet einen geschmolzenen Metallpool. Die Absorptionsrate des geschmolzenen Metalls im Verhältnis zur Metalloberfläche nimmt zu, d. h. es kann mehr Energie absorbieren, um das Schmelzen des Metalls zu beschleunigen. Zu diesem Zeitpunkt kann durch geeignete Steuerung der Energie und des Gasdrucks das geschmolzene Metall im geschmolzenen Pool entfernt und der geschmolzene Pool kontinuierlich vertieft werden, bis das Metall durchdrungen ist.
In der Praxis wird bei der Perforation meist zwischen zwei Verfahren unterschieden: Impulsperforation und Sprengperforation.
Pulsperforation
Das Prinzip der Impulsperforation besteht darin, die zu schneidende Platte mit einem Impulslaser mit hoher Spitzenleistung und geringem Arbeitszyklus zu bestrahlen, sodass eine kleine Menge Material schmilzt oder verdampft und unter der kombinierten Wirkung von kontinuierlichem Schlagen und Hilfsgas bis zum perforierten Durchmesser ausgestoßen wird und allmählich in die Platte eindringt.
Die Laserbestrahlungszeit ist unterbrochen und die durchschnittliche Energie ist relativ gering, sodass die vom gesamten verarbeiteten Material absorbierte Wärme relativ gering ist. Die Restwärme um die Perforation herum hat weniger Auswirkungen und auch die an der Perforationsstelle verbleibenden Rückstände sind geringer. Die auf diese Weise perforierten Löcher sind außerdem regelmäßiger und kleiner und haben im Grunde keinen Einfluss auf den anfänglichen Schnitt.
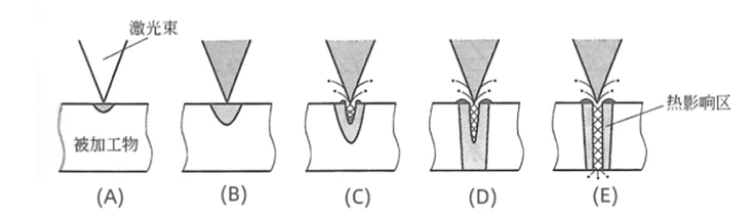
Der Vorgang ist in der folgenden Abbildung dargestellt: Nachdem der Laserstrahl auf das Werkstück gerichtet wurde, wird die Oberfläche des Materials zunächst erhitzt, wie in (A) dargestellt. Während die Erhitzung allmählich eindringt, spielt sie eine Rolle bei der Perforation, d. h. (B) ~ (C) ~ (D), bis zur endgültigen Durchdringung, wie in (E) dargestellt. Der gesamte Perforationsprozess wird nicht auf einmal abgeschlossen, sondern schreitet kontinuierlich und allmählich voran und dringt allmählich ein, bis die Durchdringung erreicht ist. Daher ist die Perforationszeit bei dieser Methode relativ lang. Das entstehende Loch ist jedoch kleiner und hat weniger thermische Auswirkungen auf die Umgebung.
Sprengperforation
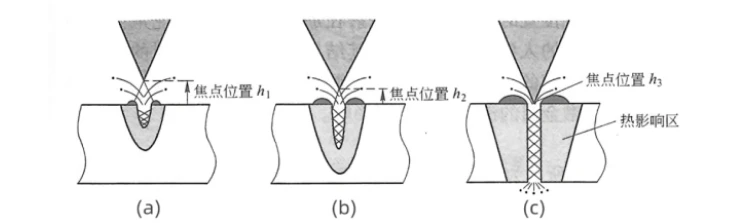
Das Prinzip der Strahlperforation: Ein Dauerstrich-Laserstrahl einer bestimmten Energie wird auf das zu bearbeitende Objekt gerichtet, sodass es eine große Menge Energie aufnimmt und schmilzt, sodass eine Grube entsteht. Anschließend entfernt das Hilfsgas das geschmolzene Material, sodass ein Loch entsteht und das Ziel einer schnellen Durchdringung erreicht wird.
Aufgrund der kontinuierlichen Bestrahlung durch den Laser ist die Öffnung der Strahlperforation größer und die Spritzer stärker, was für Schneidvorgänge mit hohen Präzisionsanforderungen nicht geeignet ist.
Der gesamte Vorgang ist in der Abbildung oben dargestellt: Der Fokus wird über die Oberfläche des Materials gesetzt und die Öffnung der Perforation wird vergrößert, um es schnell zu erhitzen. Obwohl bei dieser Perforationsmethode eine große Menge geschmolzenes Metall entsteht und auf die Oberfläche des verarbeiteten Materials spritzt, kann die Perforationszeit erheblich verkürzt werden.
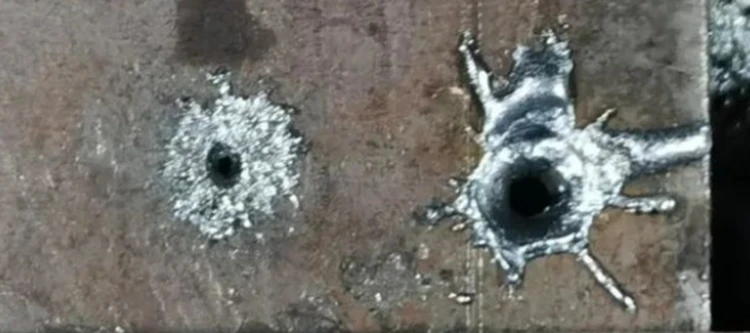
Die tatsächlichen Auswirkungen der beiden Perforationsmethoden werden in der folgenden Abbildung dargestellt. In den meisten Fällen ist die Qualität der Impulsperforation besser als die der Sprengperforation.


